Es la pregunta que más nos hacen los compradores que están armando su primer proyecto metálico. La respuesta corta: MIG cuando importa el rendimiento y la unión va a quedar oculta o pintada; TIG cuando importa el aspecto o el material es delgado y no perdona.
La respuesta larga vale la pena porque elegir mal cuesta dinero de dos maneras: pagar TIG donde bastaba MIG, o pagar el retrabajo de esmerilar y pulir un cordón MIG que debió haber sido TIG desde el principio.
Cómo funciona cada uno
En MIG (metal inert gas, también llamada GMAW) el electrodo es un alambre que se consume y alimenta continuamente; el mismo alambre aporta el material de la unión. El gas de protección lo mantiene aislado del aire. Es un proceso rápido y relativamente fácil de mantener consistente.
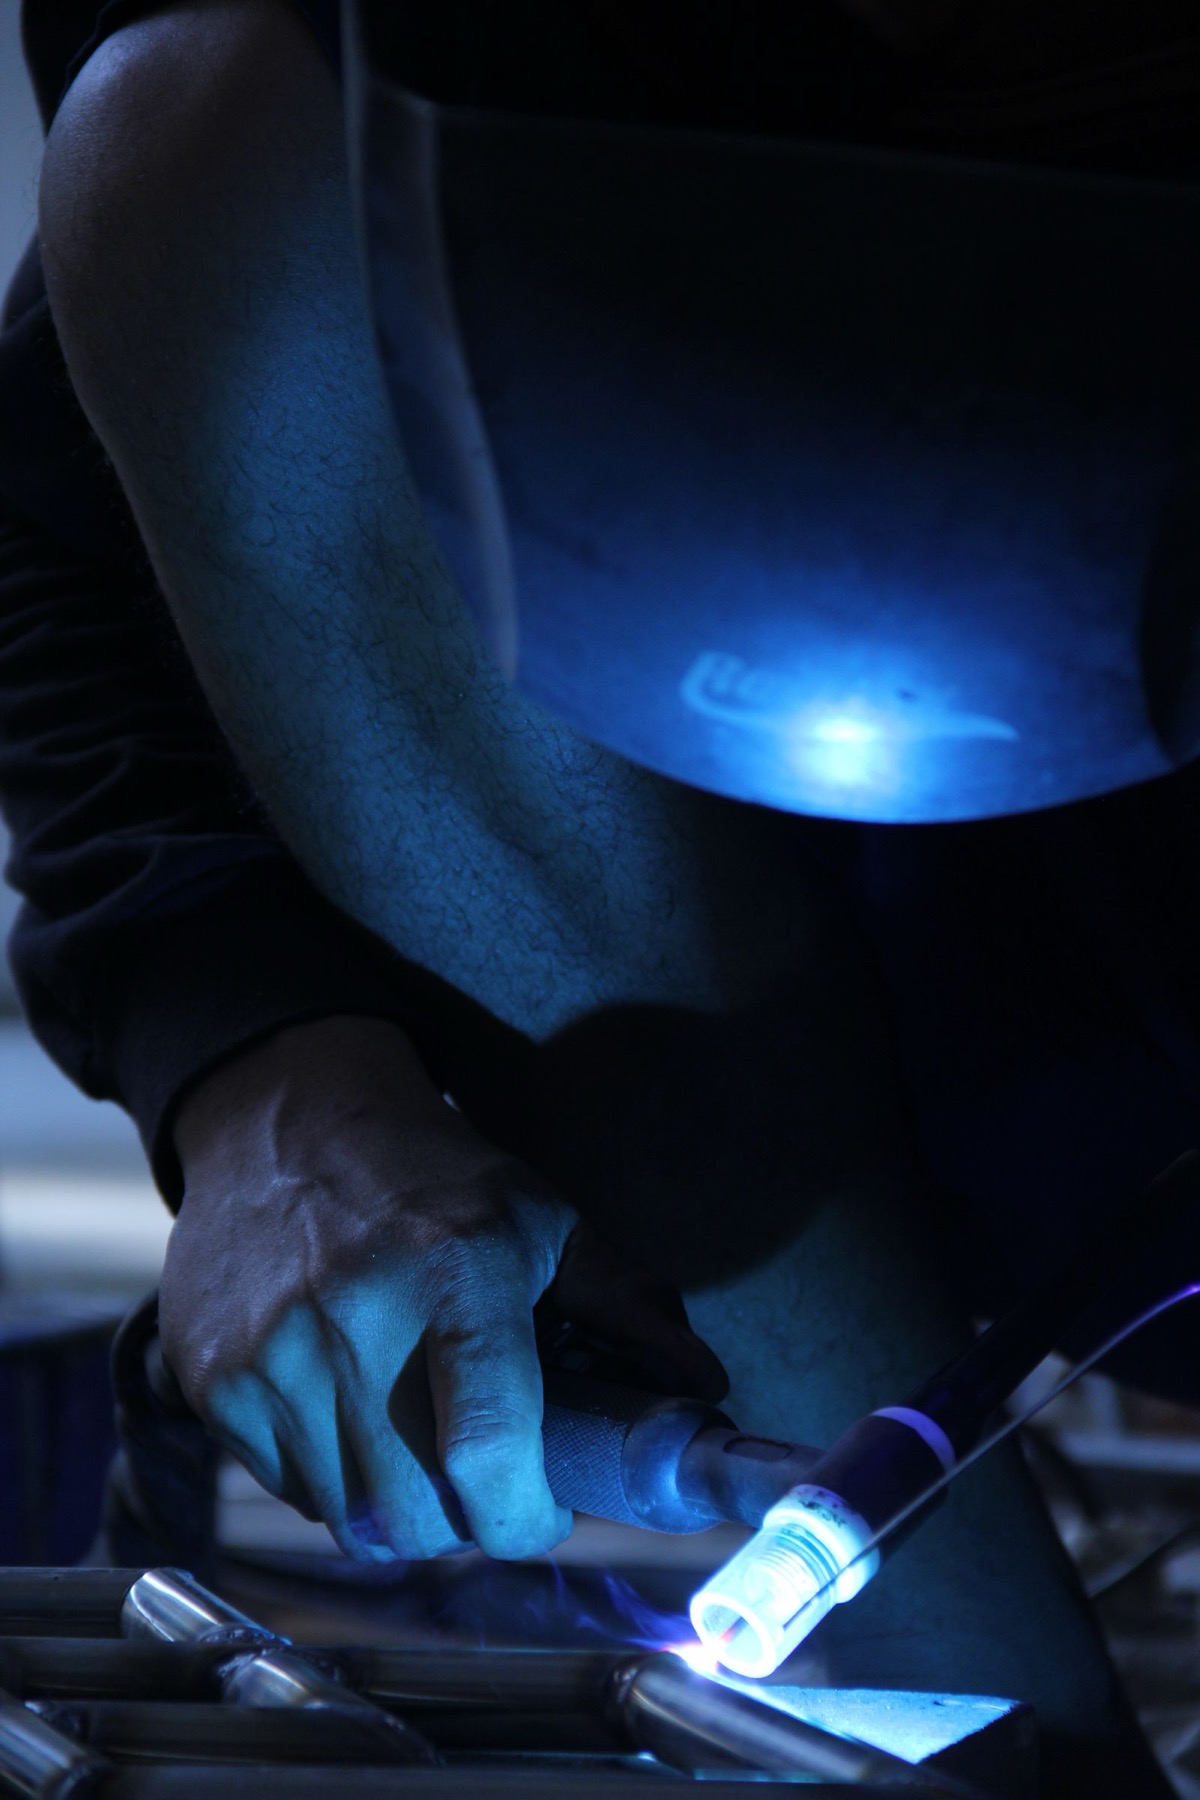
En TIG (tungsten inert gas, o GTAW) el electrodo es de tungsteno y no se consume: sólo genera el arco. El material de aporte lo agrega el soldador a mano, varilla por varilla. Eso lo vuelve lento, pero también le da un control que el MIG no puede igualar.
Cuándo usar MIG
- Estructura y volumen. Bases, mesas, marcos, redilas, racks. Todo lo que después va a llevar pintura en polvo.
- Espesores medios y gruesos. A partir de unos 3 mm el MIG se vuelve claramente más eficiente.
- Cuando el costo por metro de cordón manda. Un conjunto con muchos metros de soldadura sale bastante más barato en MIG.
Cuándo usar TIG
- Acero inoxidable a la vista. Cualquier pieza de inoxidable que el cliente final vaya a ver de cerca.
- Lámina delgada. Por debajo de 2 mm el MIG perfora con facilidad; el TIG permite dosificar el calor.
- Equipo para industria alimentaria y médica. Un cordón TIG bien hecho no deja porosidades donde se acumule producto o bacterias. Es requisito, no preferencia.
- Aluminio delgado. Se puede hacer en MIG con carrete empujador, pero el TIG da mucho mejor control.
El problema que casi nadie considera: la distorsión
La soldadura mete calor, y el calor deforma. En una pieza chica no se nota; en un gabinete de metro y medio, un conjunto que se soldó en el orden equivocado sale del taller con las diagonales fuera y la puerta no cierra.
Eso no se arregla con la máquina, se arregla con el método: definir la secuencia de puntos, soldar alternando lados, usar fixtures de armado y, cuando la geometría lo exige, dejar la pieza enfriar entre pasadas. Cuando cotices un conjunto grande, pregunta si van a usar fixture. La respuesta te dice mucho del taller.
El acabado del cordón
Hay tres niveles y conviene especificar cuál quieres desde la cotización, porque el precio cambia:
- Cordón tal cual. Sin retrabajo. Para piezas ocultas o estructurales.
- Esmerilado. Se rebaja el cordón hasta emparejarlo con la superficie. Suficiente para piezas que van pintadas.
- Pulido. Esmerilado y después pulido hasta que la unión desaparezca visualmente. Es lo que se pide en inoxidable expuesto.
Cada nivel agrega mano de obra. Pedir «pulido espejo» en toda la pieza cuando sólo se ve una cara es de las formas más comunes de encarecer un proyecto sin necesidad.
Qué pasa con las normas
Si tu proyecto exige procedimientos calificados, hay que decirlo desde la solicitud de cotización, no al recibir la pieza. Nosotros documentamos procedimientos tomando como referencia la norma ASME y trabajamos materiales conforme a ASTM; si tu especificación pide una calificación puntual del soldador o del procedimiento, se confirma por escrito antes de arrancar.
Resumen para decidir rápido
¿La unión se ve? ¿El material es inoxidable delgado? ¿Va a contacto con alimento o con paciente? Entonces TIG. ¿Es estructura, va pintada, y hay muchos metros de cordón? Entonces MIG. ¿No estás seguro? Mándanos el plano y te decimos, con la diferencia de precio de cada ruta.
Conoce nuestro servicio de soldadura MIG y TIG en Tijuana o pide tu cotización.